Pour percer du métal proprement, le choix du foret compte autant que la préparation de la pièce. Repérez le type de métal, bloquez‑le correctement, puis adaptez la vitesse et la pression à l’outil et au diamètre.
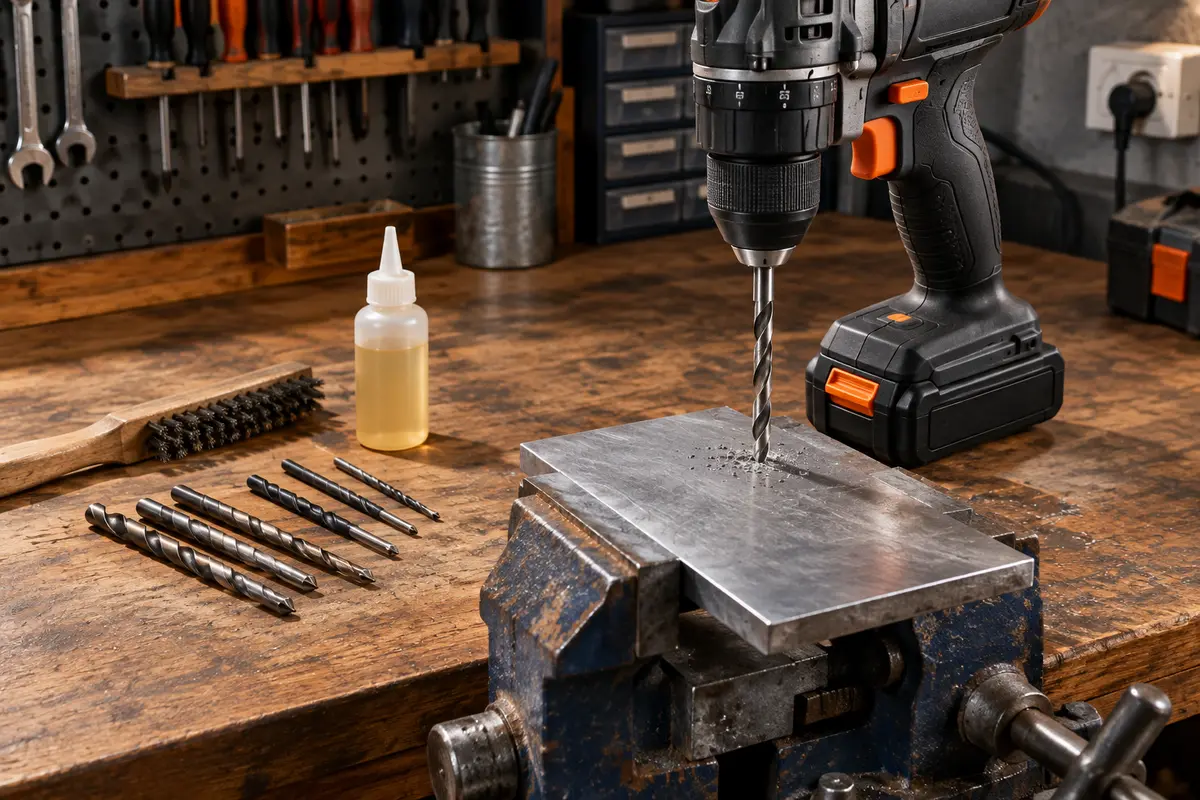
Pour percer du métal avec une perceuse-visseuse sans fil, utilisez un foret conçu pour le métal, immobilisez la pièce et travaillez sans percussion. La vitesse et la pression dépendent du métal, du diamètre et du foret : il n’existe pas de réglage universel. Un foret affûté, une avance régulière et une lubrification adaptée limitent l’échauffement et donnent un trou plus net.
Avant de choisir votre matériel, identifiez la matière et son épaisseur. Une tôle fine, un profilé en acier et une pièce en inox ne demandent pas exactement la même approche. La préparation et les précautions de maintien sont aussi importantes que la perceuse.
Pour les travaux courants dans l’acier doux et les métaux non ferreux, un foret hélicoïdal en acier rapide, ou HSS, constitue un choix polyvalent. Sa pointe et ses lèvres coupantes sont prévues pour entamer le métal et évacuer les copeaux. Vérifiez sur l’emballage que le foret est destiné au métal, ainsi que les matériaux et diamètres couverts.
Pour choisir un foret pour le métal, regardez aussi sa fabrication et son affûtage. Un foret HSS rectifié, souvent désigné HSS‑G, présente des arêtes obtenues par meulage, tandis qu’un foret laminé, souvent HSS‑R, est formé par roulage. Les caractéristiques exactes varient selon les gammes : fiez-vous aux indications du fabricant plutôt qu’à la seule couleur du foret.
- HSS polyvalent : pour l’acier courant, l’aluminium, le cuivre ou certains alliages, sous réserve de compatibilité indiquée.
- HSS au cobalt : souvent choisi pour l’inox et des aciers plus résistants à la chaleur. Il ne dispense ni d’un foret affûté ni d’une vitesse adaptée.
- Foret étagé : utile pour agrandir progressivement des trous dans de la tôle mince, dans la plage de diamètres prévue par le fabricant.
- Foret revêtu : un revêtement peut améliorer certaines propriétés, mais ne transforme pas un foret ordinaire en outil adapté à tous les métaux.
Les forets au carbure sont très durs, mais aussi cassants. Ils sont surtout employés dans des configurations adaptées et ne sont pas le choix par défaut pour une perceuse-visseuse tenue à la main. Pour une tôle, une plaque épaisse ou un alliage particulier, consultez les recommandations du fabricant du foret avant l’achat.
Un coffret mixte peut convenir pour des besoins domestiques variés, mais vérifiez que les diamètres dont vous avez besoin sont bien présents et que les forets sont explicitement annoncés pour le métal. Pour comparer les formats et les compositions, consultez notre guide sur le choix d’un coffret de forets selon les matériaux.
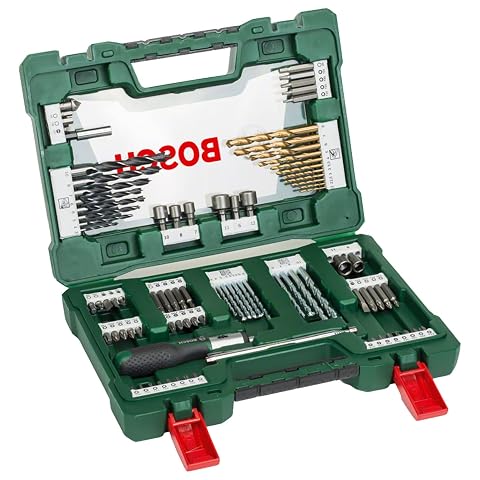
Un assortiment organisé pour passer du perçage au vissage dans trois matériaux courants.
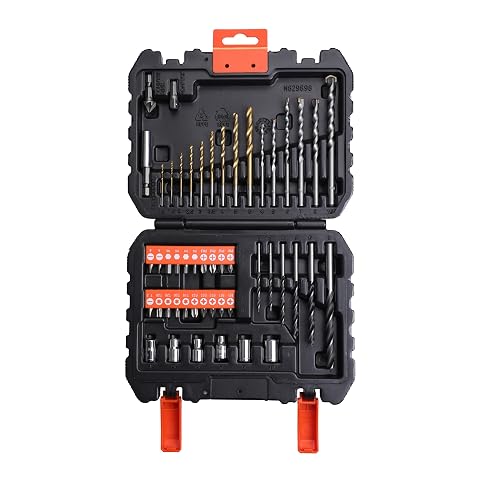
Un assortiment de 50 accessoires pour percer le bois, le métal et la maçonnerie, puis visser avec embouts et douilles.
Le mot « métal » recouvre des matières qui se comportent différemment sous le foret. Un acier doux se perce généralement plus facilement qu’un acier dur. L’inox peut chauffer et s’écrouir si le foret tourne en frottant sans couper. L’aluminium est plus tendre, mais ses copeaux peuvent s’accumuler dans les goujures. Le cuivre et le laiton demandent également une avance maîtrisée pour éviter que l’outil ne s’accroche.
| Travail envisagé | Choix à examiner | Point de vigilance |
|---|
| Acier courant | Foret hélicoïdal HSS pour métal | Adapter la vitesse au diamètre et à l’épaisseur. |
| Inox ou acier résistant | Foret HSS au cobalt si le fabricant le prévoit | Garder une coupe franche et utiliser un lubrifiant adapté. |
| Tôle mince | Foret HSS bien affûté ou foret étagé | Soutenir la tôle et éviter qu’elle ne se déforme ou ne s’arrache. |
| Aluminium et autres métaux non ferreux | Foret prévu pour le matériau | Évacuer régulièrement les copeaux qui peuvent coller au foret. |
Pour un petit trou, un foret hélicoïdal du diamètre final peut suffire si la pièce et la machine le permettent. Pour un trou de grand diamètre, un perçage progressif ou un foret étagé peut réduire l’effort, à condition de respecter les capacités de l’outil. Il n’y a pas de diamètre pilote valable dans tous les cas : suivez les indications du fabricant et tenez compte de l’épaisseur et de la nature de la pièce.
Sur une tôle fine, un foret classique peut accrocher à la sortie et déformer le bord. Placez un martyr en bois derrière la tôle, serrez l’ensemble sans écraser la matière et percez sans forcer. Un foret étagé, adapté à l’épaisseur, aide à réaliser un trou régulier. Pour une pièce épaisse ou un matériau difficile, ne supposez pas qu’un foret plus gros ou plus dur suffira : contrôlez les limites d’emploi de la perceuse et du foret.
Vérifier la perceuse-visseuse et ses réglages
Une perceuse-visseuse classique convient à de nombreux perçages dans le métal lorsque le foret est compatible et que la pièce reste dans les capacités de la machine. Montez le foret dans un mandrin adapté à son diamètre et à sa forme de queue, puis serrez‑le correctement. Un foret mal centré ou qui glisse dans le mandrin chauffe, abîme la pièce et peut se coincer.
Choisissez le mode perçage et désactivez la percussion. Les coups répétés ne sont pas utiles pour couper le métal et risquent de détériorer le foret ou de rendre le trou irrégulier. Pour comparer les formats d’outils adaptés à ces travaux, parcourez la sélection de perceuses-visseuses classiques.
La capacité de la batterie ne définit pas, à elle seule, la capacité de perçage. Prenez en compte le diamètre maximal admis, le mandrin, le comportement de la machine à basse vitesse et la prise en main. Une gâchette progressive et un sélecteur de vitesse mécanique facilitent le contrôle. Les tensions affichées ne suffisent pas à comparer deux outils : examinez les caractéristiques complètes et l’usage prévu.
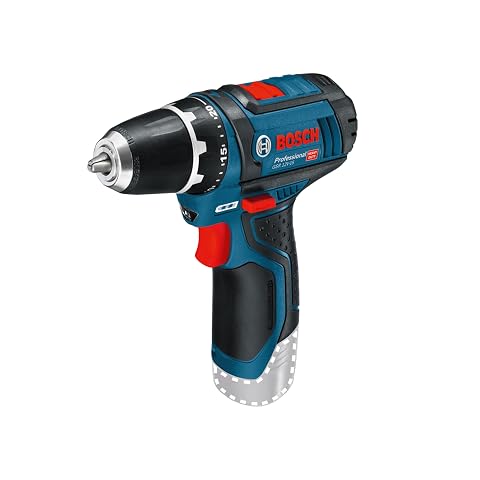
Compacte, elle développe 30 Nm et facilite le perçage et le vissage dans les espaces exigus comme en hauteur.
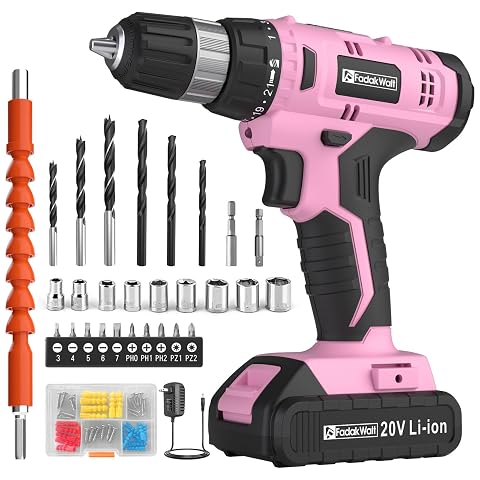
Percez et vissez vos projets domestiques avec 30 Nm, deux vitesses et un kit d’accessoires polyvalent.
Le bon réflexe Si la perceuse est équipée d’un réglage de couple destiné au vissage, ne le confondez pas avec une commande de vitesse. Pour percer, sélectionnez le mode prévu par le fabricant et gardez la vitesse sous contrôle avec la gâchette ou le sélecteur dédié.
Préparer et immobiliser la pièce
Une pièce qui bouge peut faire déraper le foret ou se mettre à tourner avec lui. Avant de démarrer, posez‑la sur un support stable et serrez‑la avec un étau ou des serre-joints adaptés. Ne la tenez pas à la main, même si elle semble petite. Sur une tôle, répartissez le serrage pour la maintenir sans la plier.
- Repérez l’emplacement et vérifiez qu’aucun élément caché, bord fragile ou partie de fixation ne gênera le perçage.
- Marquez le centre avec un pointeau sur les pièces qui le supportent. Sur une tôle très fine, préférez une méthode qui ne la déforme pas, ou utilisez un guide adapté.
- Placez un support derrière la pièce si nécessaire, notamment pour limiter les bavures et l’arrachement à la sortie du foret.
- Vérifiez l’alignement du foret avec le point de perçage et contrôlez que la pièce ne peut ni glisser ni pivoter.
Enlevez peinture, rouille épaisse ou salissures autour du point si elles empêchent le repérage ou gênent la coupe, en prenant les précautions adaptées au revêtement. Pour un trou débouchant, prévoyez un espace libre derrière la pièce : le foret ne doit pas rencontrer un établi, une autre pièce ou un câble. La pièce et le support doivent rester stables pendant toute l’opération.
Régler la vitesse et la pression sans surchauffer
Pour éviter la surchauffe en perçant le métal, adaptez la vitesse au matériau, au diamètre du foret et aux consignes fournies avec celui‑ci. En règle générale, un foret de grand diamètre demande une vitesse plus basse qu’un petit foret dans des conditions comparables. Les métaux plus résistants réclament aussi une coupe maîtrisée. Cette tendance ne remplace pas le tableau de vitesse du fabricant, qui reste la référence lorsqu’il est disponible.
Commencez doucement pour stabiliser le foret, puis augmentez seulement si la coupe est régulière. Exercez une pression ferme et constante, suffisante pour que les arêtes coupent, sans pousser de tout votre poids. Une pression excessive augmente l’échauffement et peut casser le foret. À l’inverse, une pression trop faible fait frotter le foret au lieu de couper, ce qui peut échauffer la pièce et, avec certains aciers, durcir la surface par écrouissage.
Observez les copeaux et écoutez la machine. Une coupe régulière produit des copeaux cohérents pour le matériau et le foret utilisés. Si le foret couine, frotte, dévie ou cesse de produire des copeaux, arrêtez la perceuse et vérifiez l’affûtage, le serrage et le réglage. N’essayez pas de compenser un foret émoussé en appuyant davantage.
Un lubrifiant de coupe compatible avec le métal et le foret peut aider à limiter la chaleur et l’usure, notamment pour l’acier ou l’inox. Appliquez‑le selon les indications de son fabricant. Certains matériaux, comme la fonte, se travaillent souvent sans lubrifiant dans des conditions courantes, tandis que d’autres réclament un produit adapté. Ne choisissez donc pas un lubrifiant par habitude : vérifiez les recommandations applicables à la matière travaillée.
- Interrompez le perçage si la pièce ou le foret devient anormalement chaud, si la coupe se dégrade ou si l’outil force.
- Retirez les copeaux avec une brosse ou un outil adapté, machine arrêtée, jamais avec les doigts près d’un foret en rotation.
- Laissez refroidir naturellement. Évitez de verser de l’eau sur une pièce ou un foret chaud, sauf procédure explicitement prévue pour le matériau et l’outil.
Percer proprement, étape par étape
Une fois la préparation terminée, avancez par séquences contrôlées. Si le trou est profond, interrompez le travail pour dégager les copeaux et laisser la chaleur se dissiper. Pour certains métaux et diamètres, le fabricant recommande une méthode particulière d’évacuation des copeaux : respectez‑la. Ne retirez jamais les copeaux en faisant tourner le foret librement dans le trou.
- Enfilez des lunettes de protection et attachez les cheveux longs. Retirez les bijoux et évitez les vêtements amples susceptibles de s’approcher du mandrin.
- Vérifiez que le foret est droit, bien serré et compatible avec le mandrin. Confirmez que la percussion est désactivée.
- Prenez une position stable, tenez l’outil fermement et placez le foret perpendiculairement à la surface, sauf si le travail exige un angle particulier.
- Démarrez à vitesse maîtrisée, puis maintenez une avance régulière. Arrêtez-vous avant que la pièce ou le foret ne chauffe excessivement.
- À la sortie du trou, réduisez l’avance pour limiter l’accrochage. Arrêtez complètement la machine avant de retirer le foret ou de nettoyer la pièce.
Les copeaux métalliques peuvent être coupants et rester chauds. Portez des lunettes de protection et éloignez les personnes de la zone de travail. Le port de gants peut présenter un risque d’entraînement près d’un élément rotatif : n’en portez pas lorsque vos mains peuvent s’approcher du mandrin ou du foret en rotation. Pour retirer une bavure, attendez l’arrêt complet de l’outil et utilisez un accessoire adapté, pièce toujours immobilisée.
Erreurs fréquentes et vérifications avant l’achat
La surchauffe n’est pas toujours due à une vitesse trop élevée. Un foret émoussé, un mauvais angle, une pression trop faible qui provoque du frottement, une évacuation insuffisante des copeaux ou un foret inadapté peuvent aussi être en cause. À l’inverse, pousser trop fort pour accélérer le travail peut bloquer ou casser le foret. Arrêtez-vous dès que le bruit, l’effort ou la qualité de coupe change.
- Choisir un foret uniquement à sa couleur : les traitements de surface varient et ne garantissent pas à eux seuls la compatibilité avec un métal. Lisez les indications de matière et d’usage.
- Utiliser la percussion : elle n’est pas destinée au perçage du métal. Sélectionnez le mode perçage sans percussion.
- Tenir une petite pièce à la main : si le foret accroche, la pièce peut pivoter brusquement. Serrez‑la sur un support stable.
- Continuer avec un foret émoussé : l’effort supplémentaire ne restaure pas son tranchant. Remplacez‑le ou faites‑le affûter si le type de foret le permet.
- Ignorer les limites de l’outil : contrôlez la capacité du mandrin et les diamètres de perçage annoncés pour la machine.
Avant d’acheter un foret pour percer du métal, vérifiez le matériau visé, le diamètre, le type de queue et la compatibilité avec le mandrin. Pour un usage ponctuel dans de l’acier courant, un foret HSS correspondant au diamètre peut suffire. Pour de l’inox, une tôle fine ou un trou de grand diamètre, choisissez un foret explicitement prévu pour ce cas et suivez ses consignes de vitesse, de lubrification et de refroidissement. Si vous ignorez la nature d’un alliage ou si la pièce est épaisse, dure ou coûteuse, demandez conseil à un professionnel avant de percer.
Les prix indiqués sont ceux constatés à la date mentionnée ; seul le prix affiché lors de la commande fait foi.